Micromécanique à Orléans : sécuriser chaque pièce, du prototype au contrôle final
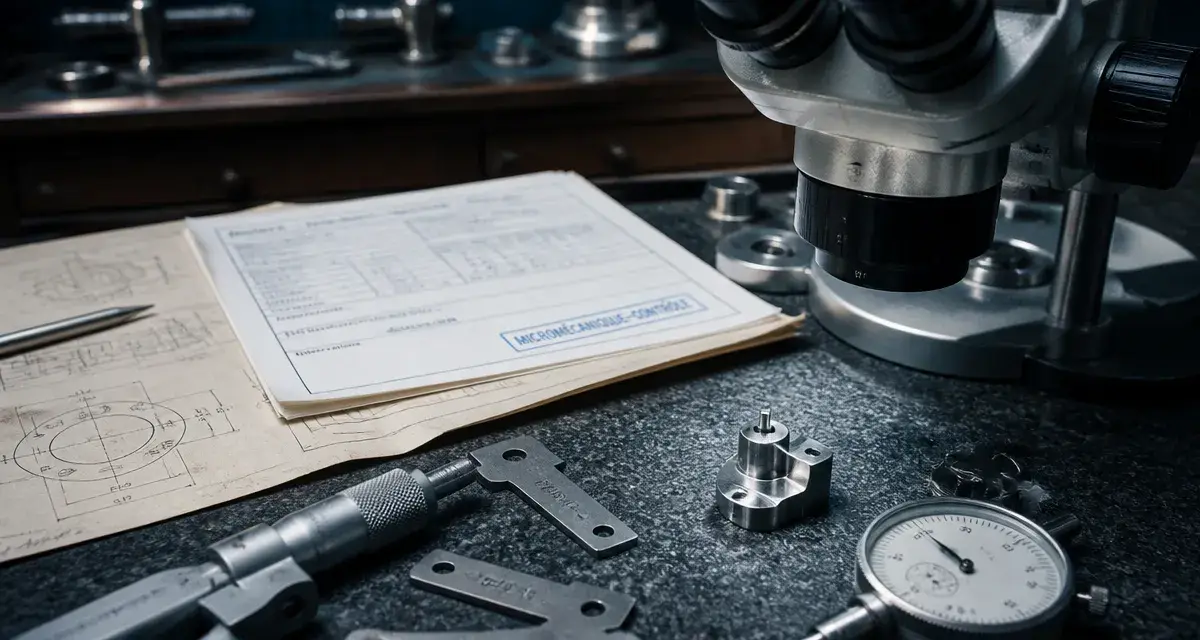
Faire fabriquer une pièce miniature, un prototype ou une petite série à tolérances serrées ne consiste pas à trouver un atelier équipé d’une machine CNC. Le choix du partenaire de micromécanique à Orléans dépend aussi des procédés maîtrisés, des matériaux travaillés, du contrôle dimensionnel et de la traçabilité. Dans l’agglomération orléanaise et plus largement en Centre-Val de Loire, des ateliers de mécanique de précision peuvent accompagner un projet de l’étude à l’industrialisation.
La micromécanique, au-delà de la mécanique de précision
La micromécanique concerne la fabrication de composants de très petite taille, souvent complexes, dont la fonction exige une grande précision géométrique et une excellente répétabilité. Une pièce minuscule ne relève pas automatiquement de cette discipline. Le besoin micromécanique associe généralement des dimensions réduites, des formes délicates, des états de surface spécifiques et des tolérances serrées.
La mécanique de précision couvre un périmètre plus large. Elle s’applique aussi à des pièces de dimensions courantes et à des ensembles usinés qui doivent respecter des exigences élevées de conformité. Le micro-usinage intervient lorsque les outils, les détails ou les diamètres deviennent particulièrement fins. Selon le projet, un même atelier peut donc combiner tournage de précision, fraisage multi-axes, rectification, électro-érosion et opérations de finition manuelle.
Ces savoir-faire répondent notamment aux besoins de l’aéronautique, de la défense, du médical, du pharmaceutique, du nucléaire, du spatial, de la cosmétique et des télécommunications. Les réalisations peuvent prendre la forme d’axes, de boîtiers, de pièces d’outillage, de composants de dispositifs, de sous-ensembles ou de pièces destinées à une machine spéciale. Un prestataire sérieux n’annonce pas une tolérance valable pour toutes les pièces : il l’évalue selon la géométrie, le matériau, le procédé et la méthode de contrôle possible.
À Orléans, quels profils d’entreprises solliciter ?
Rechercher une entreprise de micromécanique à Orléans conduit vers plusieurs profils : sous-traitant d’usinage, spécialiste de mécanique fine, fabricant d’outillage ou intégrateur de machines spéciales. Avant de comparer les offres, il faut distinguer la fabrication d’une pièce seule d’un besoin plus large comprenant l’assemblage, l’automatisation ou le contrôle intégré.
| Profil de prestataire | Besoin le plus adapté | Points à vérifier |
|---|---|---|
| Atelier d’usinage de précision | Pièces unitaires, prototypes et petites séries | Parc machines, matériaux, métrologie et capacités de finition |
| Spécialiste de micromécanique | Composants miniatures ou géométries sensibles | Outillage, ébavurage sous binoculaire et contrôle adapté |
| Bureau d’études et intégrateur | Outillage, poste automatisé ou machine spéciale | Conception, montage-câblage, essais et mise en service |
| Fournisseur qualifié pour secteur réglementé | Aéronautique, défense, médical ou nucléaire | Certifications, documentation, traçabilité et exigences clients |
Dans le bassin orléanais, DCDI, implantée à La Ferté-Saint-Aubin, associe mécanique de précision et conception de machines spéciales. L’entreprise indique plus de 30 ans d’accompagnement industriel et une certification ISO 9001. MPO se positionne de son côté sur l’usinage CNC pour l’aéronautique, la défense et l’industrie, avec les certifications ISO 9001 et EN/AS 9100. Ces informations donnent un premier repère. Une consultation technique reste nécessaire pour vérifier l’adéquation avec une référence précise.
La proximité facilite les échanges. Une réunion autour du plan, une visite d’atelier ou la validation d’un échantillon initial peuvent accélérer les décisions. Elle ne remplace pas un dossier technique clair. Le fournisseur doit aussi pouvoir préciser ce qu’il fabrique en interne, ce qu’il sous-traite éventuellement et la manière dont il sécurise les opérations critiques.
Du plan à la pièce : les procédés qui font la différence
Fraisage, tournage et usinage multi-axes
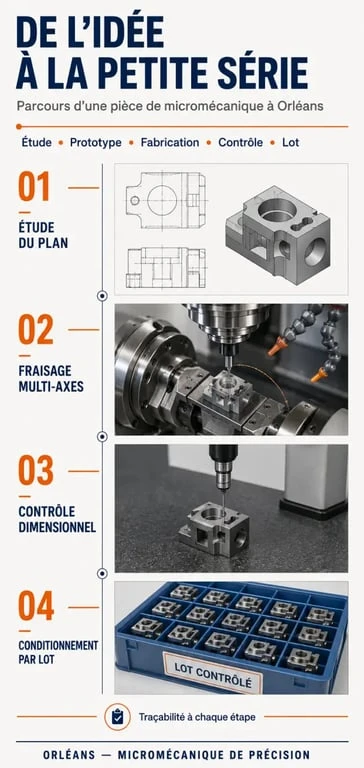
Le fraisage multi-axes permet de réaliser des faces, des poches, des perçages et des contours complexes. L’usinage 5 axes devient pertinent lorsque plusieurs orientations doivent être atteintes avec une précision cohérente. En limitant les reprises et les montages, il aide à préserver les références géométriques. Le tournage multi-axes convient aux pièces de révolution, aux petits diamètres, aux filetages et aux opérations combinées de tournage-fraisage.
Le choix du procédé ne dépend pas uniquement de la forme finale. Il faut examiner les zones fonctionnelles, les rayons accessibles, l’épaisseur des parois, les risques de déformation, le bridage et le volume prévu. Une pièce conçue pour être tenue correctement en machine est souvent plus fiable à produire qu’une pièce théoriquement réalisable, mais difficile à positionner avec précision.
Électro-érosion, rectification et finition
L’électro-érosion apporte une solution pour certaines formes difficiles ou certains matériaux durs. La rectification répond aux besoins de surfaces et d’ajustements exigeants. La découpe laser peut également convenir à certaines géométries et épaisseurs. Après l’usinage, l’ébavurage sous binoculaire, le nettoyage, le marquage laser ou le contrôle de propreté particulaire peuvent compter autant que l’enlèvement de matière.
Une pièce micromécanique doit rester fonctionnelle jusqu’à son poste d’assemblage. Le lien entre fabrication, contrôle et logistique doit donc être défini dès le départ. Un conditionnement alvéolé, une identification par lot et une protection des surfaces fragiles évitent qu’un composant validé en métrologie soit rayé, mélangé ou pollué avant son intégration. La qualité de livraison complète ainsi la conformité dimensionnelle.
Matériaux, séries et exigences qualité : les questions à poser
Les ateliers de micromécanique peuvent travailler l’acier, l’inox, l’aluminium, le laiton, le titane et les plastiques techniques. Selon leurs équipements, certains usinent aussi des matières plus spécifiques comme le carbure de tungstène. Chaque matériau réagit différemment à l’effort de coupe, à la chaleur, au serrage et à la finition. Il est préférable d’indiquer la nuance souhaitée ou la fonction attendue, plutôt que de demander simplement « un métal résistant ».
- Prototype : il sert à valider une géométrie, un assemblage ou une fonction. Les échanges techniques avec l’atelier sont alors déterminants.
- Pièce unitaire : elle répond souvent à un besoin de maintenance, d’outillage ou d’essai spécifique.
- Petite série : elle exige une répétabilité stable, une gamme de fabrication maîtrisée et un suivi de lot.
- Préramp série : elle permet de fiabiliser le procédé avant une montée en cadence ou un transfert de production.
Le niveau de qualité attendu doit être formulé précisément. Un contrôle dimensionnel et visuel selon plan peut suffire pour un composant non critique. D’autres projets nécessitent un rapport de mesure, un certificat matière, une traçabilité documentaire, des tests d’étanchéité ou un contrôle de propreté sous hotte à flux laminaire. Pour les marchés soumis à de fortes exigences, les référentiels ISO 9001, EN 9100 ou AS/EN 9100 fournissent des indicateurs utiles. Ils ne remplacent pas la validation des exigences propres au programme ou au donneur d’ordre.
Préparer une demande de devis utile et comparable
Un devis de micromécanique fiable commence par un dossier complet. Le plan coté, idéalement accompagné d’un fichier CAO, doit préciser les tolérances générales et particulières, les filetages, les états de surface, les traitements éventuels et les zones fonctionnelles. Ajoutez la matière ou les contraintes d’usage, la quantité initiale, les volumes prévisionnels et la date de besoin. Le prestataire pourra ainsi proposer une gamme réaliste, sans chiffrer sur des hypothèses incertaines.
- Transmettez les plans, les modèles et l’indice de révision à jour.
- Identifiez les caractéristiques critiques et les références de contrôle.
- Précisez la quantité demandée : prototype, petite série ou préramp série.
- Listez les documents attendus à la livraison : rapport, certificat matière, identification de lot ou autre exigence.
- Demandez un échange technique si la pièce s’intègre dans un assemblage complexe ou une machine spéciale.
Pour comparer les réponses, ne retenez pas le prix seul. Examinez le périmètre chiffré, les opérations de finition incluses, le contrôle prévu, le délai annoncé, les éventuels coûts d’outillage et les conditions de modification du plan. Si le projet comprend un équipement complet, un interlocuteur capable de relier bureau d’études, usinage, montage-câblage et automatisation peut réduire le nombre d’interfaces et faciliter la mise au point.
Une demande structurée permet enfin de vérifier rapidement si l’atelier local correspond au besoin. Contactez les entreprises retenues avec votre cahier des charges, demandez une revue de faisabilité et conservez une trace écrite des points techniques validés avant le lancement. Cette méthode fournit une base solide pour obtenir, à Orléans, des pièces précises, contrôlées et adaptées à leur usage industriel.

- Place du Vieux-Marché à Orléans : 800 ans d’histoire entre héritage médiéval et reconstruction urbaine - 15 septembre 2026
- Marché immobilier à Orléans : prix, loyers et écarts entre quartiers - 13 septembre 2026
- Parking de l’Oratoire : vérifiez l’accès, les règles et votre place avant de partir - 11 septembre 2026